كمزود رائد لـ آلات قطع ألياف الليزر ودقة عالية المواد الاستهلاكية الليزر, Fwincnc غالباً ما يساعد المشغلين في حل مشكلة شائعة: لماذا لا يخترق الليزر قطعة العمل. في حين أن الطاقة والسرعة هما عادةً أول ما يُشتبه به، إلا أن السبب الرئيسي غالباً ما يكون عدم تنظيمها بشكل صحيح. ضغط الغاز المساعد.
إن فهم الفيزياء الكامنة وراء ضغط الغاز قد يُحدث فرقًا كبيرًا بين الحصول على حافة نظيفة وفشل عملية الإنتاج. إليك تحليل مُفصّل لكيفية تأثير ضغط الغاز على... قطع ألياف الليزر أداء.
الدور الحيوي للغازات المساعدة في القطع بالليزر
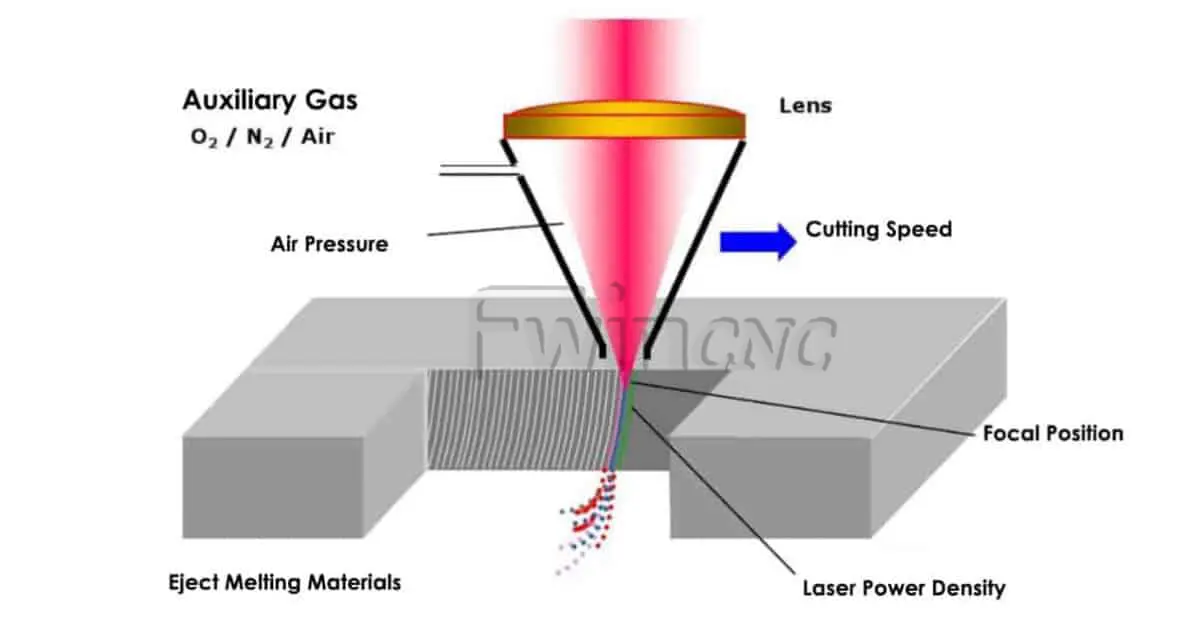
في خانة رمز الخصم، أدخل TABBYDAY. عملية القطع بالليزر الليفيتؤدي الغازات المساعدة (مثل الأكسجين أو النيتروجين) غرضين. فإلى جانب حماية العدسات، تتمثل وظيفتها الميكانيكية الأساسية في إزالة الخبث المنصهر من شق اللحام.
-
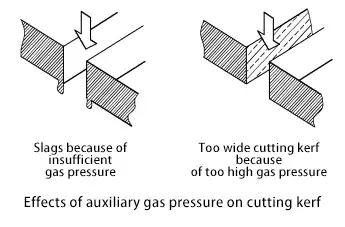
مخاطر انخفاض الضغط: إذا كان الضغط غير كافٍ، فلن تتم إزالة البقايا المنصهرة بشكل فعال. ويؤدي ذلك إلى التصاق الخبث، أو ظهور حواف خشنة، أو فشل تام في قطع المادة.
-
مخاطر ارتفاع الضغط: وعلى العكس من ذلك، يمكن أن يؤدي الضغط المفرط إلى زعزعة استقرار بيئة القطع، مما يؤدي إلى تبريد حوض الانصهار أو التداخل مع شعاع الليزر نفسه.
موازنة الضغط مع سمك المادة
لتحقيق أفضل النتائج، يجب على المشغلين ضبط إعدادات الغاز بناءً على سمك الصفيحة المعدنية:
1. قطع الصفائح السميكة: لماذا يُعد الضغط المنخفض أفضل؟
عند معالجة قطع العمل السميكة، يكون حجم المعدن المنصهر كبيراً. إذا كان ضغط الغاز مرتفعاً جداً، فقد يتسبب تدفق الهواء المضطرب في ارتداد الخبث إلى داخل شق القطع أو تصلبه قبل الأوان، مما يؤدي إلى انسداد القطع.
-
حل: يؤدي خفض الضغط إلى "دفع" الغاز لحجم أكبر من المعدن المنصهر عبر الجزء السفلي من الصفيحة بثبات، مما يضمن قطعًا مستمرًا ونظيفًا.
2. قطع الصفائح الرقيقة: الحاجة إلى سرعة أعلى
تنتج المواد الرقيقة كمية أقل من الذوبان ولكنها تتطلب إخلاءً سريعًا للحفاظ على السرعات العالية.
-
حل: يضمن رفع ضغط الغاز إزالة الخبث فورًا قبل أن يلتصق مجددًا بالحواف. مع ذلك، يجب موازنة الضغط لتجنب التبريد المفرط أو تداخل الشعاع.
كيف يمكن لضغط الغاز العالي أن يقلل من سرعة القطع
قد يبدو الأمر غير منطقي، لكن "زيادة الوقود" قد تُبطئك في الواقع. إليك الآلية التقنية:
-
تأثير التبريد المعزز: يعمل الغاز عالي السرعة كمبرد. إذا كان تدفق الهواء قويًا جدًا، فإنه يبرد المعدن المنصهر بسرعة كبيرة، مما يزيد المقاومة ويتطلب طاقة ليزر أكبر للحفاظ على القطع.
-
التداخل مع تركيز الليزر: * اضطراب الموجات الصدمية: يمكن للغاز عالي الضغط أن يخلق موجات صدمية متقطعة في منطقة القطع، مما يؤدي إلى توزيع غير متساوٍ للطاقة.
-
تغيرات معامل الانكسار: تُحدث تقلبات الضغط ودرجة الحرارة تدرجات في كثافة الغاز. وهذا يُغير... معامل الانكسارمما يؤدي إلى إعادة تركيز شعاع الليزر (مما يُنشئ بقعة ساخنة) أو تشتيته (مما يُشتت الطاقة). إذا أصبح حجم البقعة كبيرًا جدًا، تنخفض كثافة الطاقة إلى ما دون درجة انصهار المعدن.
-
تغيير بنية الوضع: في الحالات القصوى، يمكن أن يؤدي اضطراب الغاز إلى تعطيل بنية نمط الليزر، مما يقلل بشكل كبير من الكفاءة الإجمالية.
-
استكشاف الأخطاء وإصلاحها وأفضل الممارسات التشغيلية
لضمان أداء معداتك بأقصى كفاءة، اتبع خطوات الصيانة والتشغيل التالية:
-
معايرة خاصة بالسماكة: ارجع دائمًا إلى جدول معلمات جهازك. على سبيل المثال، القطع 10 ملم من الصلب الكربوني يتطلب عادةً الأكسجين في 0.8–1.2 ميجا باسكال، في حين 2mm الفولاذ المقاوم للصدأ قد يتطلب الأمر النيتروجين في 1.5–2.0 ميجا باسكال.
-
تحقق من نقاء الغاز: قد تؤدي الشوائب أو التقلبات في إمداد الغاز إلى إفساد عملية القطع حتى مع ضبط الضغط بشكل مثالي. تأكد من أن مصدر الغاز لديك مستقر ومن النوع الطبي/الصناعي.
-
تحسين المعلمات الشامل: لا يعمل ضغط الغاز في الفراغ. يجب عليك تنسيقه مع طاقة الليزر, سرعة القطعو موضع التركيزبالنسبة للألواح السميكة، حاول تقليل السرعة قليلاً وزيادة الطاقة للتعويض عن انخفاض ضغط الغاز.
-
الصيانة الدورية للأجهزة: قم بفحصها بشكل دوري فوهات الليزر للاستخدام والتأكد من العدسات الواقية يجب أن تكون نظيفة. يمكن أن يؤدي تلف الفوهة إلى تشويه تدفق الهواء، مما يجعل حتى إعدادات الضغط "الصحيحة" غير فعالة.
خاتمة
يُعدّ ضبط ضغط الغاز المساعد فنًا دقيقًا يوازن بين الديناميكا الحرارية وديناميكا الموائع. من خلال إتقان هذه التعديلات، يمكنك التخلص من انقطاعات القطع وإطالة عمر جهازك. مواد استهلاكية من شركة Fwincnc.
هل تبحث عن فوهات عالية الجودة، أو نوافذ حماية، أو دعم فني لجهاز الليزر الليفي الخاص بك؟ تفضل بزيارة fwincnc.com لاستكشاف مجموعتنا الكاملة من حلول التحكم الرقمي بالحاسوب (CNC).