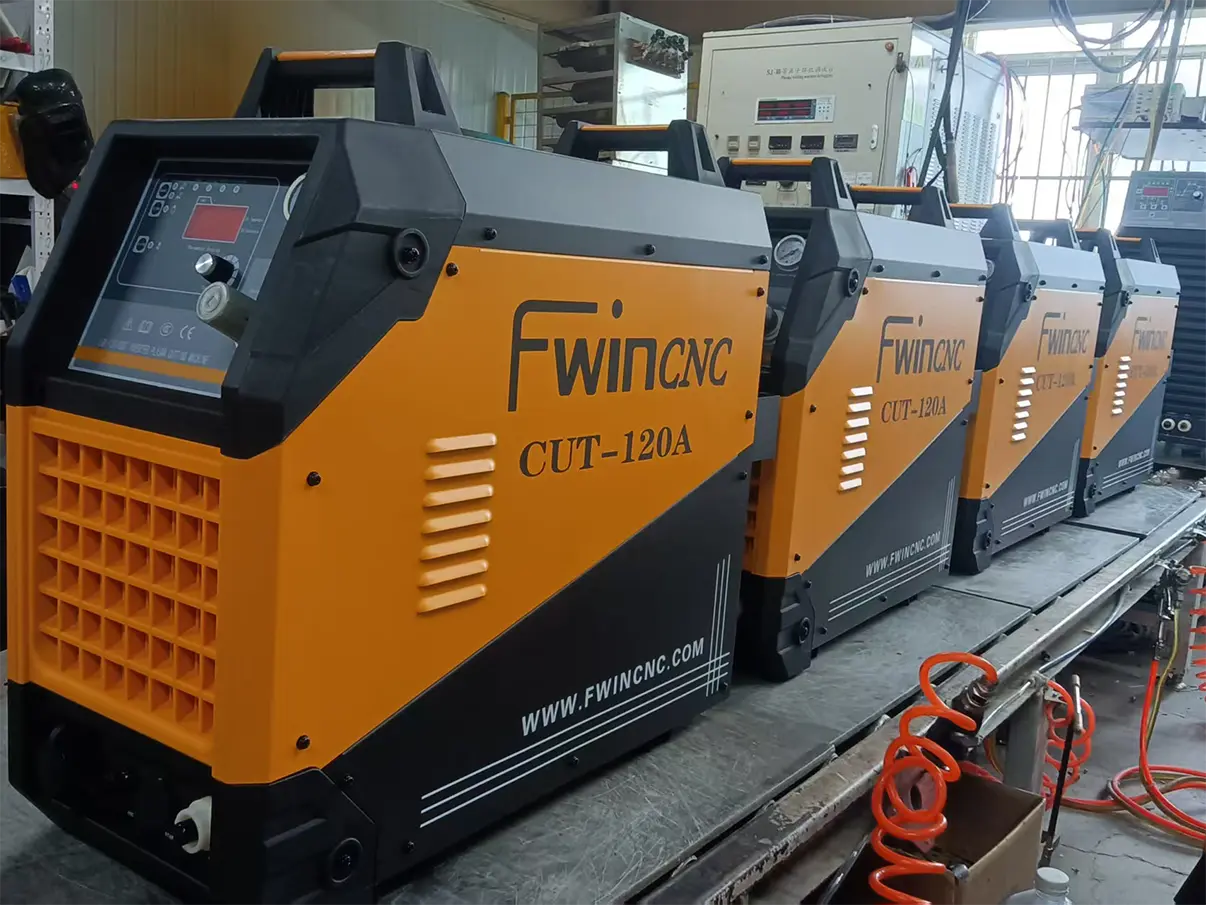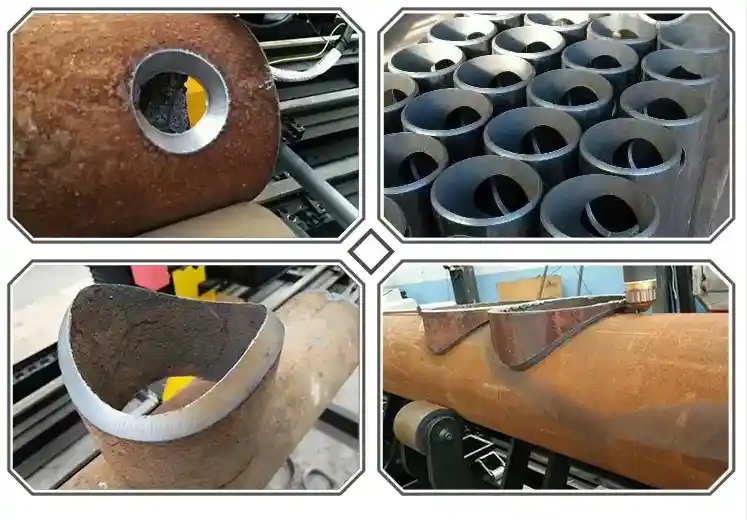
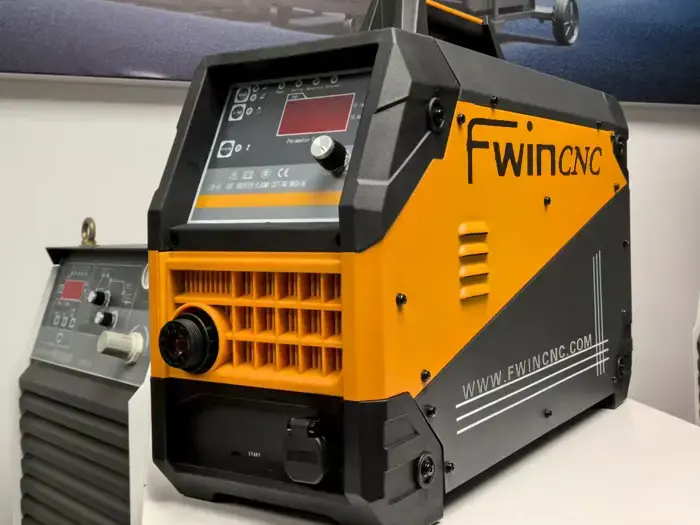
Bei der Ausstattung einer Metallbearbeitungswerkstatt oder der Modernisierung eines bestehenden Schneidtisches stellen sich Metallarbeiter und Betriebsingenieure häufig die Frage: Wie wählt man ein Plasmaschneid-Netzteil , das die Lücke zwischen automatisierter CNC-Fertigung und schnellem manuellem Brennschneiden nahtlos schließt? Die Wahl eines ungeeigneten Wechselrichters führt zu Lichtbogeninstabilität, übermäßiger Schlackenbildung oder sofortiger thermischer Überlastung beim Umschalten zwischen mechanisierten Portalen und manuellen Reparaturen. Die Dual-Purpose-Netzteile von Jinan Allwin CNC Machinery Co., Ltd. ( Fwincnc ) verfügen über fortschrittliche Hochfrequenz-IGBT-Wechselrichter-Steuerungssysteme, die einen stabilen Lichtbogenstrom sowohl für die CNC-Tischintegration als auch für manuelle Schneidarbeiten gewährleisten.
1. Kernfaktoren: Stromstärke, Durchstech- und Schneidleistung
Um die richtige Stromversorgung für das Plasmaschneiden auszuwählen, müssen die technischen Unterschiede zwischen maximalen Trenngrenzen und kontinuierlicher Durchstoßleistung bewertet werden:
-
Qualitätsproduktionsdicke: Der Dickenbereich, in dem das Netzteil einen 100-prozentigen Arbeitszyklus aufrechterhält und saubere 90-Grad-Kanten ohne Bodengrat liefert.
-
Maximale Durchdringungsgrenze: Die maximale Plattendicke, die das Antriebsaggregat unter automatisierter CNC-Brennerhöhensteuerung (THC) durchdringen kann, ohne dass Rückspritzer den Brennerschutz beschädigen.
-
Handgeführte Trennleistung: Die physikalische Grenze beim manuellen Führen eines Schweißbrenners entlang einer Kante, typischerweise bei reduzierter Vorschubgeschwindigkeit.
Durch die Abstimmung der Zielmetalldicke auf die korrekte Stromstärke wird eine Überlastung des CNC-Portals durch den Motor verhindert und gleichzeitig der Energieverbrauch niedrig gehalten.
2. Technische Stromstärke- und Spannungsauswahlmatrix
| Ausgangsnennstrom | Produktionskapazität für Durchdringungsprozesse | Maximale Abfindung | CNC-Signalschnittstelle | Primärer Anwendungsschwerpunkt |
| 63 Ampere bis 80 Ampere | 1 mm bis 12 mm | 20mm | Lichtbogen OK, geteilte Spannung (50:1) | Leichte Blechbearbeitung, Lüftungskanäle und manuelle Wartung |
| 100 Ampere bis 120 Ampere | 2 mm bis 16 mm | 30mm | Lichtbogen OK, geteilte Spannung, Start/Stopp | Allgemeine Stahlbauarbeiten, Fertigung von Einzelteilen und Schneiden von Mittelblechen |
| 160 Ampere bis 200 Ampere | 3 mm bis 25 mm | 45mm | Vollständige CNC-Automatisierungsschnittstelle | Schwere Industriemaschinen, Portal-Plasmaschneidanlagen und Dickblechbearbeitung |
| 300 Ampere plus | 6 mm bis 35 mm plus | 60 mm plus | Hochauflösende Mehrgassteuerung | Kontinuierliche Produktionslinien und Schiffbauvorgänge in hoher Auflösung |
3. CNC-Integration vs. manuelle Schneidmodi
Eine Grundvoraussetzung bei der Auswahl eines Plasmaschneidstromversorgungsgeräts für duale Anwendungen ist die Überprüfung der Signalschnittstellenarchitektur. Eine industrielle Stromquelle muss problemlos zwischen manuellem Handbrennerbetrieb und automatisierter CNC-Signalkommunikation umschalten können.
Signalkommunikation der CNC-Steuerung
Für die Integration in die automatisierte Portalsteuerung muss das Netzteil über eine dedizierte CNC-Schnittstelle verfügen. Diese Schnittstelle liefert wichtige Echtzeit-Rückmeldesignale an die Bewegungssteuerung, darunter das Lichtbogenübertragungssignal (Arc OK), um die Portalbewegung erst nach dem Durchdringen des Blechs durch den Lichtbogen zu starten, und ein geteiltes Lichtbogenspannungssignal (typischerweise 50:1 oder 20:1) zur Ansteuerung des automatisierten Brennerhöhenregelungssystems (THC).
Pilotlichtbogenzündsysteme
Bei der Bearbeitung verschmutzter, lackierter oder verrosteter Bleche im Rahmen manueller Reparaturen oder automatisierter Gitterschneidprozesse ist die berührungslose Zündung des Pilotlichtbogens unerlässlich. Das Netzteil erzeugt einen kleinen Hochfrequenz-Lichtbogen im Brennerkopf, der sich automatisch auf das Werkstück überträgt, ohne dass ein direkter Metallkontakt erforderlich ist. Dadurch wird die Lebensdauer der Düse deutlich verlängert.
4. Schritt-für-Schritt-Anleitung zur Installation eines Dual-Use-Netzteils
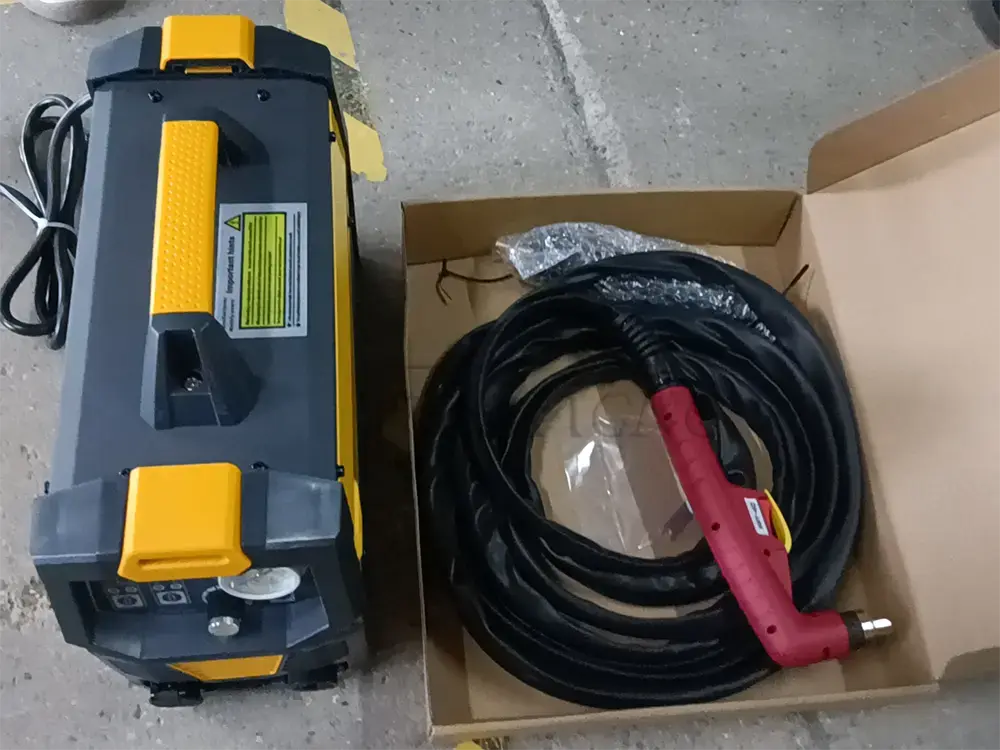
Befolgen Sie diese Kalibrierungssequenz, wenn Sie Ihr Fwincnc- Netzteil für den abwechselnden Betrieb mit manuellen und CNC-gesteuerten Arbeitsabläufen einrichten :
Stellen Sie sicher, dass Ihre Anlage eine stabile Drehstromversorgung (z. B. 380 V oder 480 V) gewährleistet. Überprüfen Sie, ob die Leitungsschutzschalter der auf dem Typenschild der Maschine angegebenen maximalen Stromaufnahme entsprechen.
Schließen Sie eine separate Druckluftleitung an, die saubere, trockene Luft mit einem dynamischen Druck von 6.0 bis 7.0 bar liefert. Stellen Sie sicher, dass die Feuchtigkeitsabscheider entleert sind, um Lichtbogenspritzer zu vermeiden.
Stecken Sie das abgeschirmte CNC-Schnittstellenkabel in den hinteren Anschluss des Netzteils. Verbinden Sie den geteilten Spannungsausgang direkt mit Ihrem CNC-Brennerhöhenregelungsmodul (THC).
Stellen Sie den Stromregler an der Vorderseite auf die gewählte Düsengröße ein. Führen Sie einen manuellen Testzündvorgang oder ein CNC-Nullschnittprogramm durch, um die sofortige Lichtbogenübertragung und die Signalrückmeldung zu bestätigen.
5. Tägliche Wartung für langfristige Zuverlässigkeit
Um die maximale Energieeffizienz Ihres Fwincnc- Wechselrichters aufrechtzuerhalten:
-
Regelmäßiges Ausblasen von Staub: Entfernen Sie alle drei Monate die Metallgehäuseabdeckung und verwenden Sie trockene Druckluft, um den metallischen Werkstattstaub von den internen Leiterplatten und Kühlkörpern zu entfernen.
-
Hauptarbeitsklemmen prüfen: Prüfen Sie die Erdungsklemmenbaugruppe auf lose Drähte oder starke Kohlenstoffablagerungen, um einen niederohmigen Rückstrom zu gewährleisten.
-
Überwachung der Luftdruckschalter: Stellen Sie sicher, dass die Sicherheitsverriegelungs-Druckschalter das Gerät automatisch abschalten, wenn der dynamische Eingangsgasdruck unter die sicheren Betriebsgrenzen sinkt.
Durch die Wahl eines vielseitigen Fwincnc Plasmaschneidstromaggregats, das sowohl für manuelles als auch für maschinelles Schneiden geeignet ist, erhalten Metallverarbeiter maximale Flexibilität, eine stabile Lichtbogensteuerung und zuverlässige Leistung bei allen Metallschneidarbeiten.