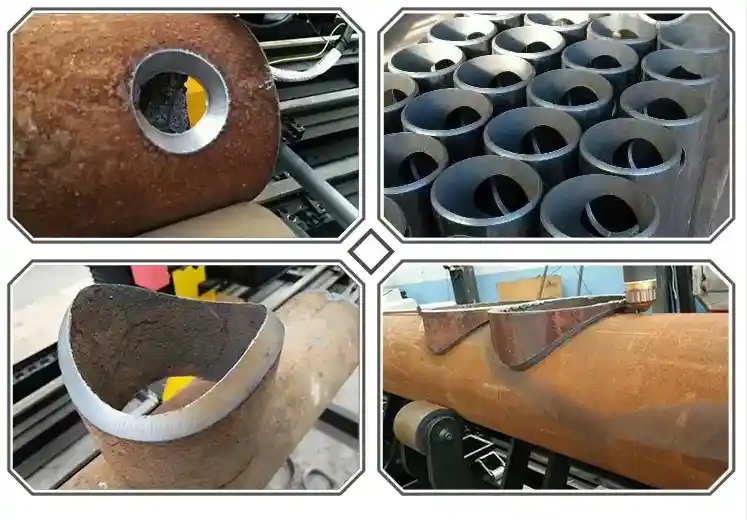
Im Bereich des schweren Stahlbaus, der Druckbehälterfertigung und des industriellen Rohrleitungsbaus fragen sich Schweißingenieure und Werkstattmeister häufig: Wie kann eine Plasma-Rohrfasenmaschine das manuelle Schweißen von Verbindungen überflüssig machen und die Produktion beschleunigen? Herkömmliche Rohrprofilierungsverfahren mit mechanischen Brennschneidbrennern oder manuellen Winkelschleifern sind arbeitsintensiv, führen zu ungleichmäßigen Fasenwinkeln und verursachen erhebliche Verzögerungen bei der Vorbereitung vor dem Wurzelschweißen.
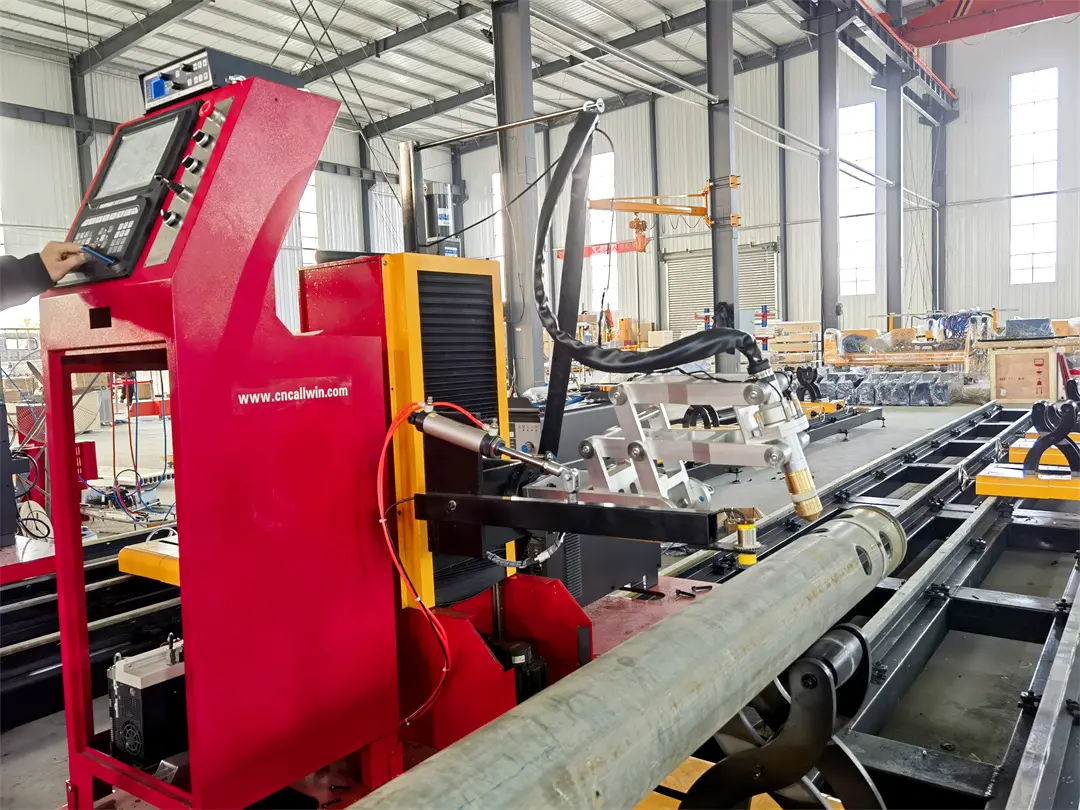
Durch die Integration einer mehrachsigen CNC-Rotation mit einem Hochleistungs-Plasmabrenner ermöglicht unsere Plasma-Rohranfasmaschine präzises Profilieren, gerades Abtrennen, Stanzen und exaktes Winkelanfasen von Rohren aus Kohlenstoffstahl, Edelstahl und Legierungen auf einer einzigen automatisierten Plattform. Die Rohranfasmaschinen von Jinan Allwin CNC Machinery Co., Ltd. (Fwincnc) sind darauf ausgelegt, saubere und reproduzierbare Fasenprofile zu liefern, die den internationalen Normen für die Schweißvorbereitung entsprechen.
1. Kinematische Mehrachsenbewegung und Kegelverstellmöglichkeiten
Um die Leistungsfähigkeit einer Plasma-Rohranfasmaschine zu verstehen , muss man sich die mehrachsige CNC-Brennerkopfkonstruktion ansehen. Im Gegensatz zu herkömmlichen 2D-Rohrschneidern, die nur gerade 90-Grad-Schnitte ausführen, verfügt ein Neigemechanismus für den Anfasbrenner über zusätzliche Dreh- und Neigeachsen (oft als A- und B-Achse bezeichnet).
Vielseitige Verbindungsprofile für automatisiertes Schweißen
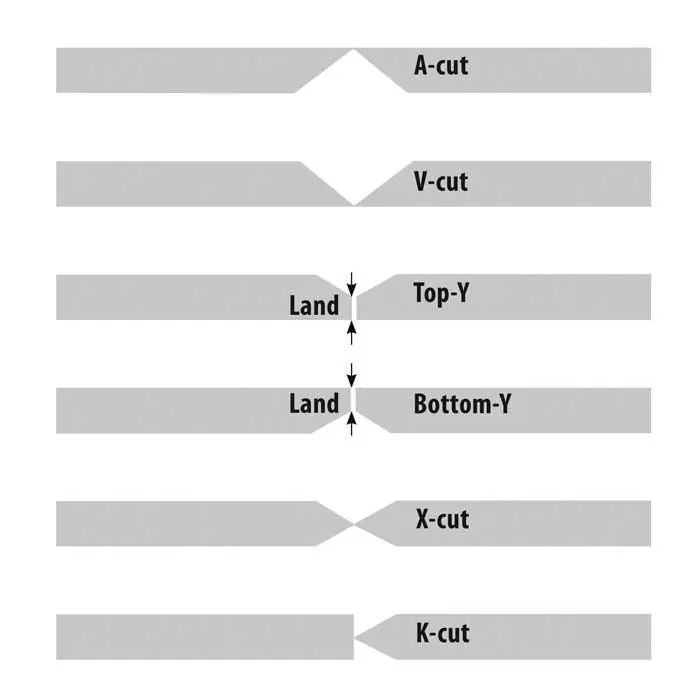
Der neigbare Plasmabrenner passt seinen Winkel zur Rohroberfläche automatisch und in Echtzeit an. Diese Funktion ermöglicht es dem System, branchenübliche Schweißnahtvorbereitungsprofile zu bearbeiten:
-
V-Fasen- und Einfach-V-Verbindungen: Standardmäßige geneigte Kantenwinkel (typischerweise von 0 Grad bis 45 Grad) für einseitige Volldurchschweißungen.
-
Y-Fase und Steg-/Wurzelflächen: Kombiniert eine vertikale Steg-/Wurzelfläche mit einer abgewinkelten Fase und gewährleistet so eine präzise Spaltkontrolle beim automatisierten Orbitalschweißen.
-
K-Fase- und Doppel-V-Verbindungen: Zweiwinkel-Schweißnahtvorbereitung für dickwandige Industrierohrleitungen, die eine gleichmäßige Schweißgutablagerung sowohl vom Innen- als auch vom Außendurchmesser erfordern.
-
Sattel- und sich kreuzende Abzweigverbindungen: Komplexe 3D-Konturschnitte, bei denen ein Rohr in einem bestimmten Abzweigwinkel mit einem anderen verbunden wird, komplett mit variablen Fasenübergängen entlang der Schnittkurve.
2. Technische Fähigkeiten und Verarbeitungsbereiche
| Technische Parameter | Standard-Spezifikation | Fertigungsproduktionsvorteil |
| Kompatible Rohrprofile | Runde Metallrohre, zylindrische Rohre, Druckbehältergehäuse | Ein-Pass-Schneiden und Fügekantenvorbereitung |
| Abschrägungswinkelbereich | 0 Grad bis +/- 45 Grad (Stufenlose Verstellung) | Ersetzt das manuelle Kantenschleifen vor dem automatisierten Schweißen |
| Rohrdurchmesserkapazität | 50 mm bis 600 mm (Sonderanfertigungen bis zu 1200 mm möglich) | Geeignet für dünne Versorgungsleitungen und schwere Industrierohre |
| Materialstärkenbereich | 2 mm bis 30 mm plus (abhängig von der Stromversorgung) | Hohe Eindringgeschwindigkeiten bei Baustählen |
| Positioniergenauigkeit | +/- 0.2 mm | Gewährleistet enge Wurzelspalte, um den Schweißgutverbrauch zu minimieren |
3. Arbeitsablauf: Einrichten eines automatisierten Fasenbearbeitungsprozesses
Um eine kontinuierliche, großvolumige Produktion an einer Plasma-Rohrfasenmaschine zu erreichen , führen die Bediener folgenden Arbeitsablauf an der CNC-Konsole aus:
4. Wichtigste Vorteile moderner Fertigungsbetriebe
Die Investition in eine spezielle Plasma-Rohranfasmaschine bietet sofortige betriebliche Vorteile:
-
Wegfall des Nachschleifens: Der Hochgeschwindigkeits-Plasmastrahl erzeugt saubere Fasenflächen mit minimaler Schlacke, sodass die Montageteams ohne Vorreinigung sofort mit dem Schweißen beginnen können.
-
Erhebliche Material- und Arbeitsersparnis: Durch die Kombination von Schneiden, Stanzen und Anfasen in einem einzigen CNC-Arbeitsgang reduziert sich die Materialhandhabungszeit im Vergleich zu herkömmlichen mehrstufigen Verfahren um bis zu 70 Prozent.
-
Gleichbleibende Schweißnahtqualität: Automatisierte Fasenwinkel eliminieren menschliche Fehler, gewährleisten gleichmäßige Wurzelspalte und reduzieren die Schweißnahtfehlerrate bei Ultraschall- oder Röntgenprüfungen.
Durch die Ausstattung Ihrer Anlage mit Fwincnc- Rohranfasensystemen erzielen Verarbeiter kurze Bearbeitungszeiten, niedrigere Kosten pro Verbindung und eine überlegene Passgenauigkeit bei jedem Rohrleitungsprojekt.