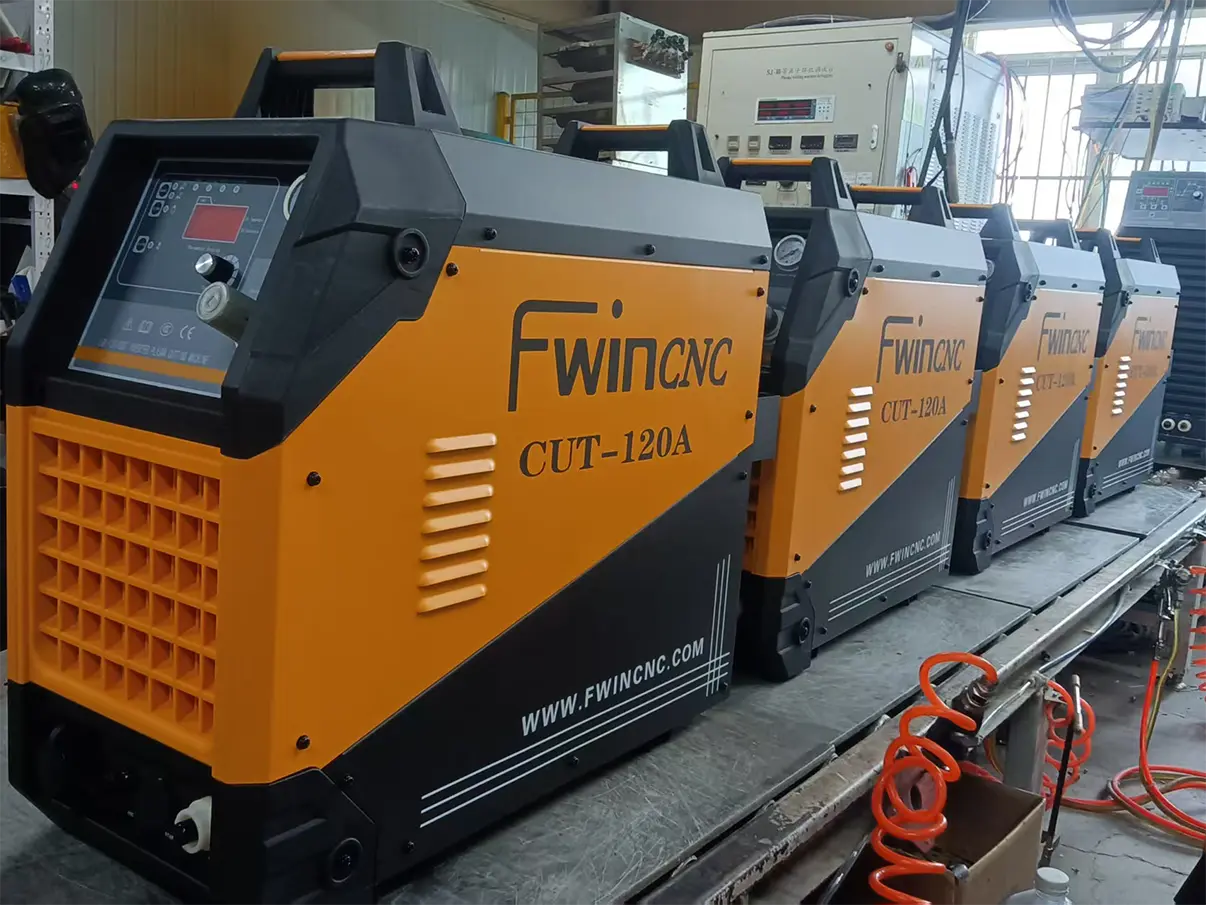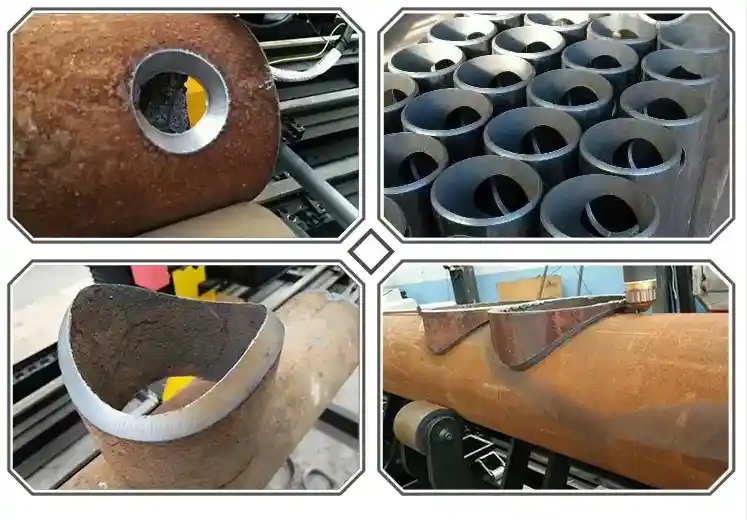
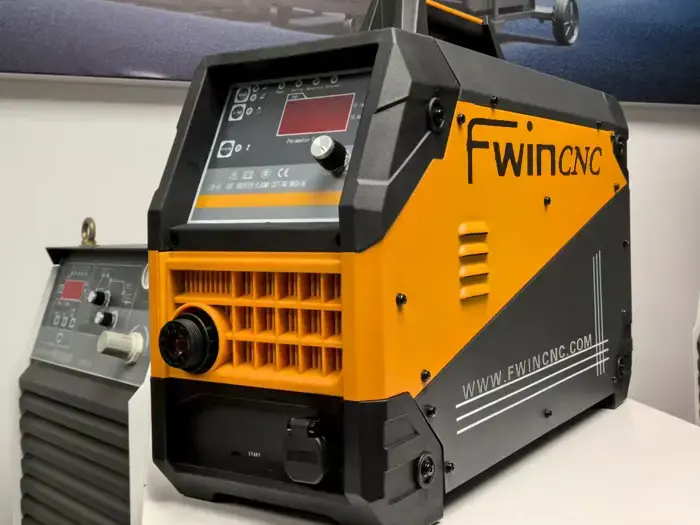
Lors de l'équipement d'un atelier de fabrication métallique ou de la modernisation d'une table de découpe existante, les métallurgistes et les ingénieurs d'usine se demandent souvent : comment choisir une alimentation pour la découpe plasma qui assure une transition fluide entre la production CNC automatisée et la découpe manuelle rapide au chalumeau ? Le choix d'une source d'alimentation inadaptée peut entraîner une instabilité de l'arc, une production excessive de scories ou une surcharge thermique immédiate lors du passage entre les portiques mécanisés et les réparations manuelles. Chez Jinan Allwin CNC Machinery Co., Ltd. ( Fwincnc ) , nos alimentations à double usage sont dotées de systèmes de contrôle d'onduleurs IGBT haute fréquence de pointe, conçus pour fournir un courant d'arc stable aussi bien pour l'intégration sur table CNC que pour les opérations de découpe manuelle.
1. Facteurs clés : Ampérage, capacité de perçage et de coupe
Pour bien choisir une alimentation de découpe plasma, il est nécessaire d'évaluer les différences techniques entre les limites de sectionnement maximales et la capacité de perçage en production continue :
-
Épaisseur de production de qualité : Plage d’épaisseur dans laquelle l’alimentation électrique maintient un cycle de service de 100 %, offrant des bords nets à 90 degrés sans scories inférieures.
-
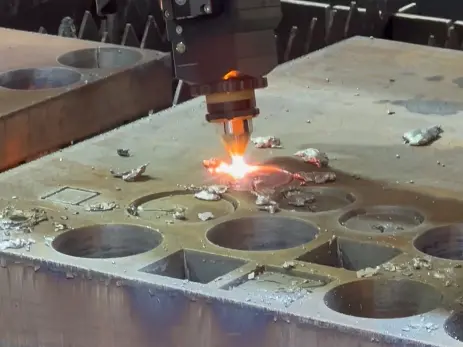
Limite de perçage maximale : L'épaisseur maximale de la plaque que l'unité d'alimentation peut perforer sous contrôle automatisé de la hauteur de la torche CNC (THC) sans que les projections de retour n'endommagent le bouclier de la torche.
-
Capacité de coupe manuelle : limite physique lors du guidage manuel d’une torche le long d’un bord, généralement à des vitesses de déplacement réduites.
L'adéquation de l'épaisseur de métal cible à l'intensité nominale appropriée permet d'éviter les contraintes excessives sur le moteur de votre portique CNC tout en maintenant une faible consommation d'énergie.
2. Matrice de sélection technique de l'intensité et de la tension
| Courant nominal de sortie | Capacité de perçage de production | Indemnité maximale de départ | Interface de signal CNC | Objectif principal de l'application |
| 63 ampères à 80 ampères | 1 mm à 12 mm | 20 mm | Arc OK, tension divisée (50:1) | Fabrication légère de tôlerie, conduits de ventilation et entretien manuel |
| 100 ampères à 120 ampères | 2 mm à 16 mm | 30 mm | Arc OK, tension divisée, marche/arrêt | charpente métallique générale, imbrication en atelier et découpe de tôles moyennes |
| 160 ampères à 200 ampères | 3 mm à 25 mm | 45 mm | Interface d'automatisation CNC complète | Machines industrielles lourdes, tables de plasma à portique et traitement de plaques épaisses |
| 300 ampères et plus | 6 mm à 35 mm plus | 60 mm plus | Commande multigaz haute définition | Lignes de production continues haute définition et opérations de construction navale |
3. Intégration CNC vs. modes de découpe manuelle
Un critère essentiel pour choisir une alimentation de découpe plasma destinée à des applications doubles est de vérifier l'architecture de son interface de signal. Une source d'alimentation industrielle doit pouvoir basculer facilement entre le fonctionnement manuel au chalumeau et la communication automatisée des signaux CNC.
Communications de signal du contrôleur CNC
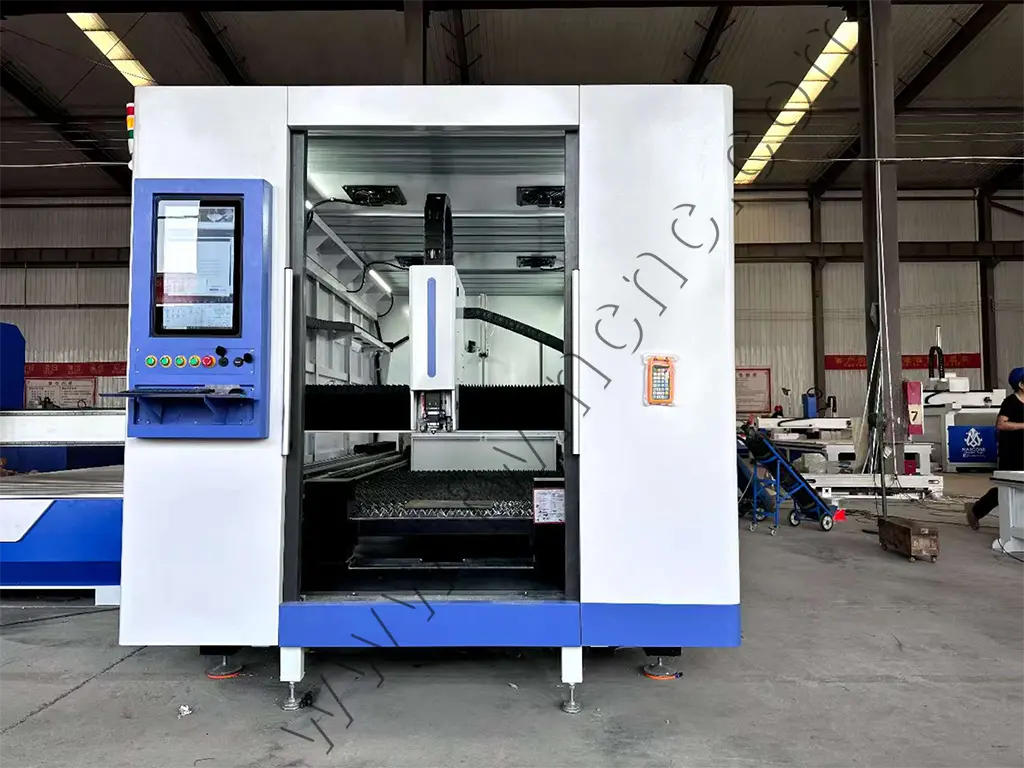
Pour l'intégration automatisée du portique, l'alimentation électrique doit comporter un port d'interface CNC dédié. Ce port transmet au contrôleur de mouvement des signaux de retour d'information essentiels en temps réel, notamment le signal de transfert d'arc (Arc OK) pour déclencher le déplacement du portique uniquement après la pénétration de l'arc dans la plaque, et un signal de tension d'arc divisée (généralement 50:1 ou 20:1) pour piloter le système de contrôle automatisé de la hauteur de la torche (THC).
Systèmes d'allumage par arc pilote
Lors de travaux sur des plaques sales, peintes ou rouillées, que ce soit pour des réparations manuelles ou la découpe automatisée de grilles, l'amorçage par arc pilote sans contact est essentiel. L'alimentation électrique génère un petit arc haute fréquence à l'intérieur de la tête de torche, qui se transfère automatiquement à la pièce à usiner sans contact direct avec le métal, prolongeant ainsi considérablement la durée de vie de la buse.
4. Procédure étape par étape pour l'installation d'une alimentation à double usage
Lors de la configuration de votre alimentation Fwincnc pour des flux de travail alternés manuels et CNC, suivez cette séquence d'étalonnage :
Assurez-vous que votre installation fournit une tension triphasée stable (par exemple 380 V ou 480 V). Vérifiez que les disjoncteurs de ligne sont adaptés à l'intensité maximale indiquée sur la plaque signalétique de la machine.
Raccordez une conduite d'air comprimé dédiée fournissant de l'air propre et sec à une pression dynamique de 6.0 à 7.0 bars. Assurez-vous que les séparateurs d'humidité sont purgés afin d'éviter la formation d'arcs électriques.
Branchez le câble d'interface CNC blindé au port arrière du bloc d'alimentation. Raccordez la sortie de tension divisée directement à votre module de contrôle de hauteur de torche (THC) CNC.
Réglez le bouton de courant du panneau avant en fonction de la taille de buse sélectionnée. Effectuez un test de mise à feu manuelle ou un programme de coupe zéro CNC pour confirmer le transfert d'arc instantané et le retour de signal.
5. Maintenance quotidienne pour une fiabilité à long terme
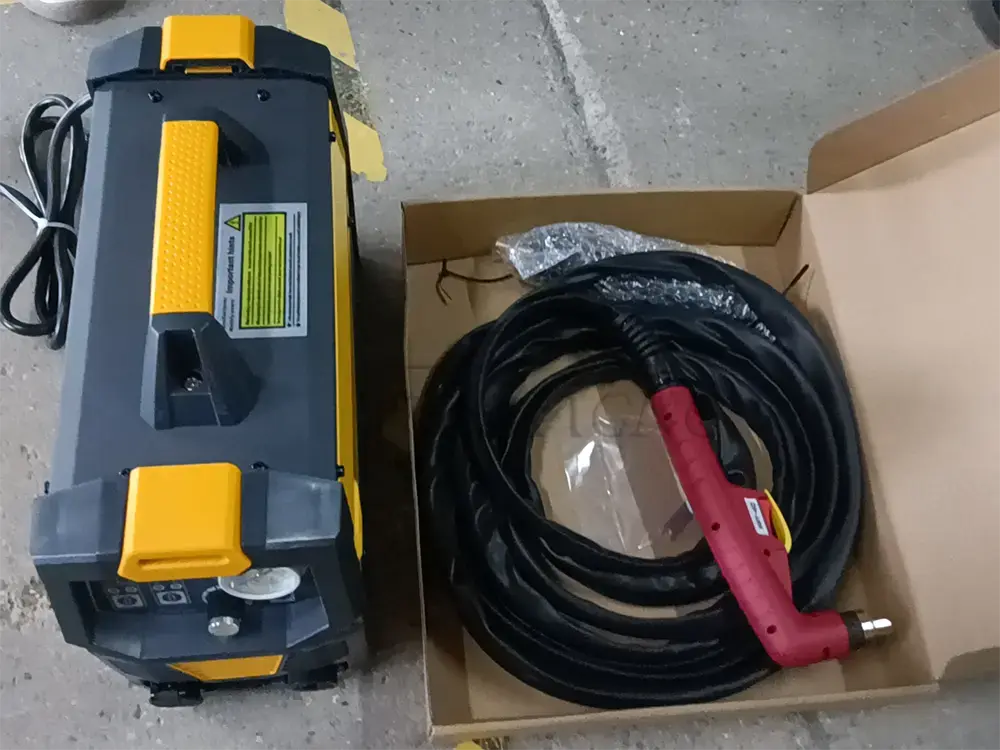
Pour maintenir une efficacité énergétique optimale de votre alimentation onduleur Fwincnc :
-
Nettoyage périodique de la poussière : Retirez le couvercle métallique du boîtier tous les trois mois et utilisez de l'air comprimé sec pour éliminer la poussière métallique des circuits imprimés internes et des dissipateurs thermiques.
-
Inspection des pinces de travail principales : Vérifiez que le système de mise à la terre ne présente pas de fils desserrés ni d’accumulation importante de carbone afin de garantir un retour de courant à faible résistance.
-
Surveillance des pressostats d'air : Assurez-vous que les pressostats de sécurité coupent automatiquement l'appareil si la vitesse d'entrée du gaz chute en dessous des limites de fonctionnement sûres.
En choisissant une alimentation de découpe plasma Fwincnc polyvalente , conçue pour la découpe manuelle et mécanisée, les fabricants bénéficient d'une flexibilité maximale, d'un contrôle stable de l'arc et de performances fiables pour tous les travaux de découpe de métaux.