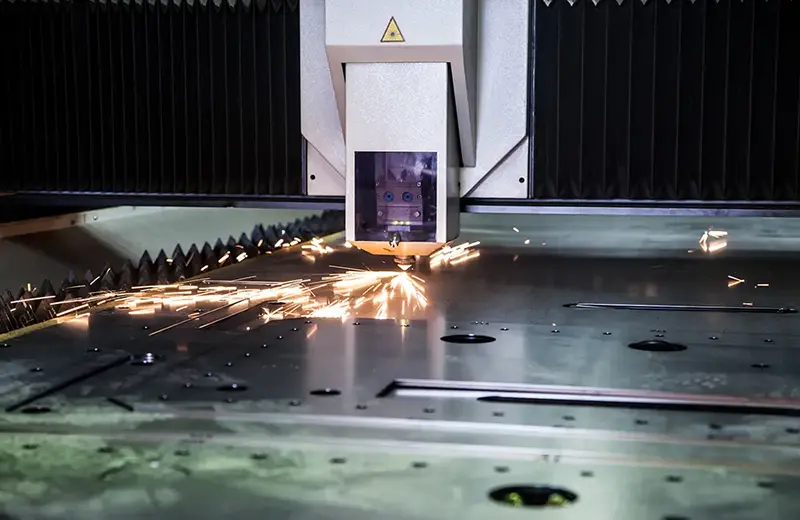
Lorsque votre laser à fibre industriel fonctionne à plein régime, la zone de découpe produit un flux continu d'étincelles brillantes et uniformes sous la tôle. Cependant, si vous constatez que votre machine de découpe laser projette des étincelles vers le haut, émet des rafales latérales erratiques ou s'interrompt brusquement en cours de découpe, il s'agit d'un signe avant-coureur de dysfonctionnement technique. Chez Jinan Allwin CNC Machinery Co., Ltd. (Fwincnc) , l'assistance technique aux fabricants pour le diagnostic des anomalies de projection d'étincelles sur les machines de découpe laser est essentielle à notre processus d'assistance afin de prévenir les dommages coûteux aux lentilles et le gaspillage de matériaux.
1. Pourquoi les étincelles normalement dirigées vers le bas se transforment-elles en étincelles dirigées vers le haut ?
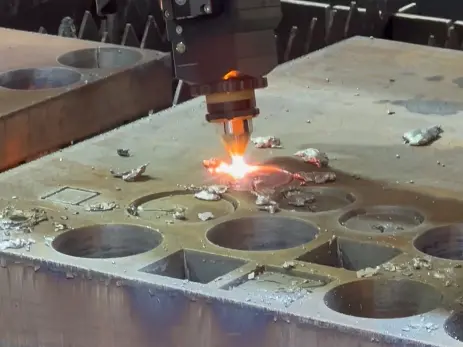
Une machine de découpe laser à fibre correctement configurée utilise une énergie lumineuse de haute densité et un jet coaxial de gaz d'assistance pour propulser la totalité du métal en fusion directement à travers la rainure de découpe. Si les étincelles produites par votre machine de découpe laser passent d'un flux descendant régulier à une projection violente vers le haut contre l'extrémité de la buse, cela indique généralement une pénétration incomplète.
Lorsque le faisceau laser ne parvient pas à perforer complètement la tôle, le gaz d'assistance à haute pression (comme l'oxygène ou l'azote) ne peut s'échapper. Il heurte la couche inférieure solide de la fente non découpée et rebondit vers le haut, entraînant avec lui des scories d'acier en fusion incandescentes. Ces scories, projetées vers le haut, recouvrent instantanément la buse en cuivre et peuvent y laisser une tache noire sur la fenêtre de protection du laser , provoquant ainsi une surchauffe des optiques de la tête de découpe.
2. Principales causes des étincelles irrégulières des machines de découpe laser
Si vous constatez des étincelles anormales provenant de vos machines de découpe laser sur le sol de votre usine, la cause première peut généralement être identifiée parmi ces trois variables techniques :
Alignement incorrect de la position focale
Chaque type et épaisseur de matériau exige que le point focal du faisceau laser soit fixé à une profondeur précise en millimètres. Par exemple, lors de la découpe d'acier au carbone épais avec un laser oxyacétylénique, le point focal doit être positionné légèrement au-dessus ou au niveau de la surface de la plaque. Si la tête de découpe à mise au point automatique subit un décalage d'alignement, le point focal se déplace trop profondément ou trop haut. Cela provoque une chute immédiate de la densité de puissance localisée, ce qui entraîne une perte de capacité de perçage et un important dégagement d'étincelles ascendantes.
Problèmes de pression ou de pureté du gaz d'assistance
Le gaz d'assistance agit comme une force mécanique qui évacue le bain de fusion. Si la pression de votre conduite d'air comprimé ou de votre régulateur de gaz chute brutalement en dessous du seuil barométrique recommandé, le gaz ne pourra pas éliminer les scories épaisses. De plus, si vous utilisez de l'oxygène de faible pureté (moins de 99.5 %), la réaction de combustion exothermique ralentit, ce qui provoque un frottement de la flamme et des projections d'étincelles latérales au lieu d'une évacuation nette par le bas.
Déformation de l'orifice de la buse et alignements excentrés
Le gaz d'assistance doit circuler en un anneau parfaitement symétrique autour du faisceau laser. Si la buse en cuivre heurte une pièce inclinée ou se recouvre d'une couche de scories fondues, son orifice central s'ovalise. Cette déformation de la colonne de gaz décale l'arc laser. Le jet de gaz déséquilibré ne parvient pas à dégager un côté de la trajectoire de coupe, provoquant des étincelles latérales erratiques et laissant d'importantes bavures sur le bord fini.
3. Guide de dépannage systématique pour les étincelles anormales
Pour résoudre en toute sécurité un problème d'étincelles irrégulières sur une machine de découpe laser de votre système Fwincnc à portique ou de bureau, exécutez la séquence de vérification mécanique suivante :
Matrice de diagnostic Spark Pattern pour les opérations quotidiennes
| Motif d'étincelles visibles | Dysfonctionnement technique probable | Mesures correctives recommandées |
| Des étincelles jaillissent directement dans l'air | Le faisceau laser n'a pas réussi à découper complètement la tôle. | Réduisez la vitesse de déplacement ou vérifiez si le réglage de la puissance du laser correspond à l'épaisseur de la feuille. |
| Des étincelles jaillissent latéralement ou de manière irrégulière | Le flux de gaz d'assistance est déformé en raison d'une pointe de buse en cuivre endommagée. | Nettoyez la buse avec une brosse métallique souple ou remplacez-la par une nouvelle buse ronde. |
| Crachotements, flux d'étincelles intermittent | Des traces d'humidité ou de brouillard d'huile s'infiltrent dans vos conduites d'air comprimé. | Purgez les réservoirs de votre compresseur et vérifiez le bon fonctionnement de vos sécheurs d'air multi-étages. |
| Sparks s'arrête complètement en plein milieu de la coupe | La mise au point du laser a dérivé en raison d'une lentille interne contaminée. | Arrêtez immédiatement le programme et remplacez la vitre de protection laser brûlée. |
En formant votre personnel de production à interpréter les motifs d'étincelles de leur machine de découpe laser , vous pouvez détecter les écarts mineurs de gaz et d'optique avant qu'ils ne se transforment en pannes majeures d'équipement, garantissant ainsi que votre laser à fibre Fwincnc conserve une production impeccable et à haute vitesse année après année.