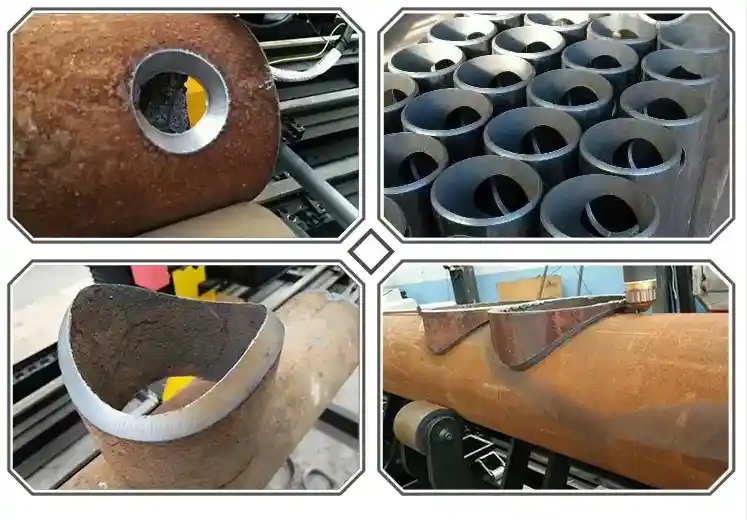
Dans les secteurs de la fabrication de charpentes métalliques lourdes, de la production de réservoirs sous pression et de la construction de pipelines industriels, les ingénieurs soudeurs et les chefs d'atelier se demandent souvent : comment une machine à chanfreiner les tubes au plasma peut-elle éliminer le meulage manuel des joints et accélérer la production ? Les méthodes traditionnelles de profilage des tubes, utilisant des chalumeaux mécaniques ou des meuleuses d'angle manuelles, nécessitent une main-d'œuvre importante, produisent des angles de chanfrein irréguliers et entraînent des délais d'assemblage excessifs avant le soudage de la passe de fond.
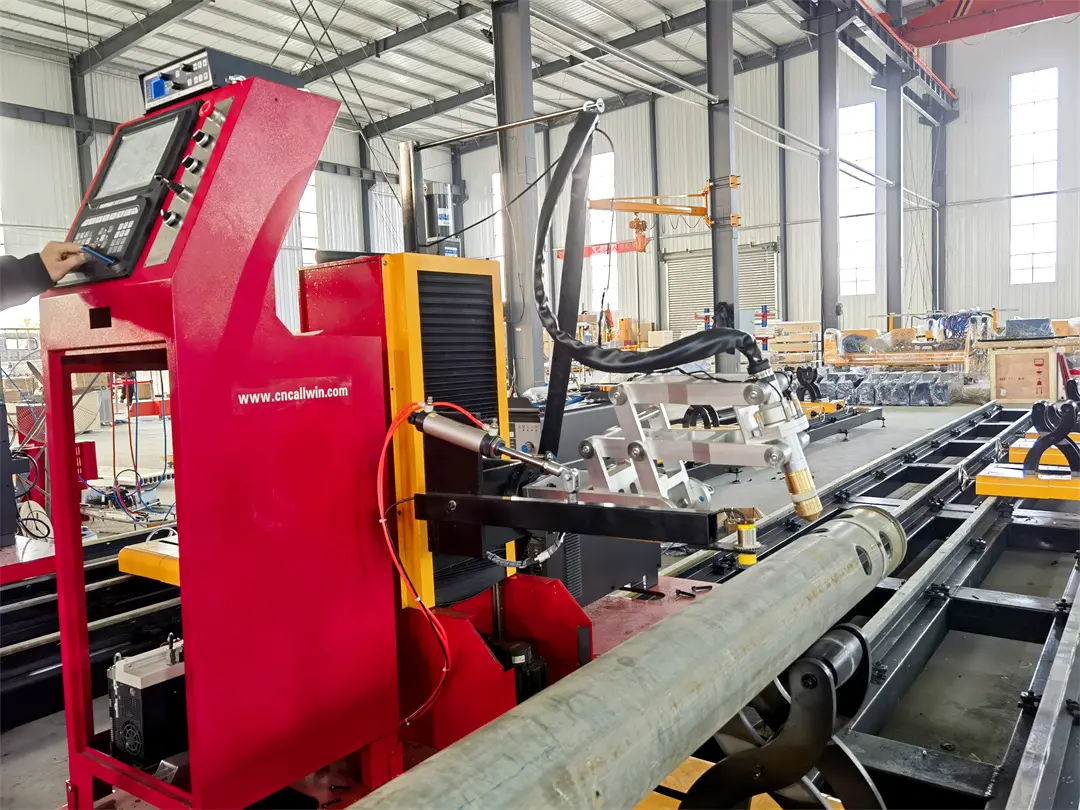
En intégrant une rotation CNC multiaxes à une torche plasma haute performance, la chanfreineuse plasma pour tubes réalise sur une plateforme automatisée unique le profilage de précision, la coupe droite, le poinçonnage et le chanfreinage d'angle précis des tubes en acier au carbone, en acier inoxydable et en alliage. Chez Jinan Allwin CNC Machinery Co., Ltd. (Fwincnc) , nos machines à chanfreiner les tubes sont conçues pour produire des profils de chanfrein nets et répétables, conformes aux normes internationales de préparation au soudage.
1. Capacités de mouvement cinématique multi-axes et de biseau
Pour comprendre les capacités d'une machine à chanfreiner les tubes au plasma , il est essentiel d'examiner l'architecture de sa tête de torche CNC multiaxes. Contrairement aux coupeuses de tubes 2D classiques qui ne réalisent que des coupes droites à 90 degrés, le mécanisme d'inclinaison de la torche d'une machine à chanfreiner ajoute des axes de rotation et d'inclinaison (souvent appelés axes A et B).
Profils de joints polyvalents pour le soudage automatisé
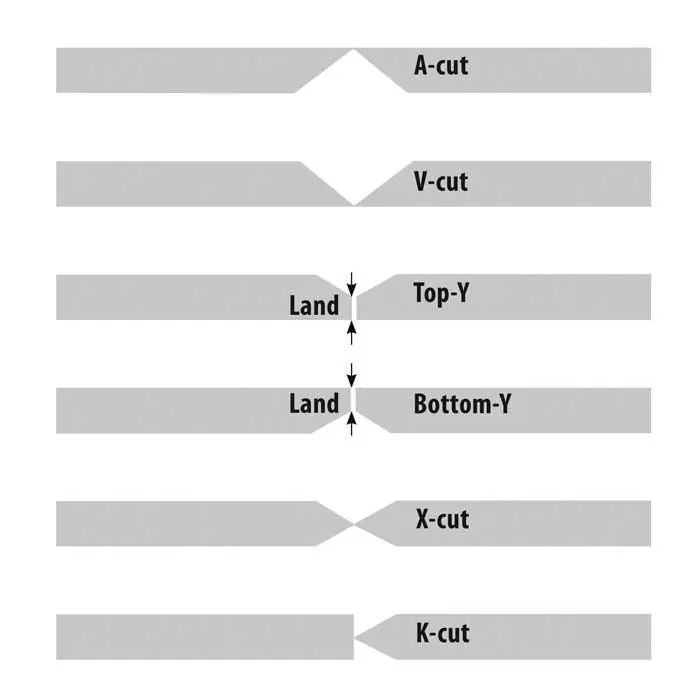
La torche à plasma inclinable ajuste automatiquement et en temps réel son angle par rapport à la surface du tuyau. Cette fonctionnalité permet au système de traiter les profils de préparation de soudage standard de l'industrie.
-
Joints en V et joints en V simple : angles d’inclinaison standard (généralement de 0 à 45 degrés) pour les soudures à pénétration complète unilatérales.
-
Faces de biseau en Y et de racine/de surface : Combine une face de racine/de surface verticale avec un biseau incliné, assurant un contrôle précis de l'écart d'ajustement pour le soudage orbital automatisé.
-
Joints en biseau K et en double V : Préparation à double angle appliquée aux tuyauteries industrielles à parois épaisses nécessitant un dépôt équilibré de métal d’apport à partir des diamètres intérieur et extérieur.
-
Raccordements en selle et en intersection de branches : découpes de contour 3D complexes où un tuyau rejoint un autre à un angle de branche spécifique, avec des transitions de biseau variables le long de la courbe d’intersection.
2. Capacités techniques et plages de traitement
| Paramètre technique | Spécification standard | Avantage de la production de fabrication |
| Profilés de tuyaux compatibles | Tuyaux métalliques ronds, tubes cylindriques, enveloppes de récipients sous pression | Découpe en une seule passe et préparation des bords de joint |
| Plage d'angle de biseau | 0 degré à +/- 45 degrés (réglage continu) | Remplace le meulage manuel des bords avant le soudage automatisé |
| Capacité de diamètre de tuyau | De 50 mm à 600 mm (options personnalisées jusqu'à 1200 mm) | Manipule les tubes utilitaires fins et les tuyauteries industrielles lourdes. |
| Plage d'épaisseur du matériau | 2 mm à 30 mm plus (selon l'alimentation électrique) | Vitesses de pénétration rapides sur les aciers de construction |
| Précision de positionnement | +/- 0.2 mm | Garantit des écarts de racine réduits pour minimiser l'utilisation du métal d'apport |
3. Séquence opérationnelle : Mise en place d'une tâche de chanfreinage automatisée
Pour obtenir une production continue et à grand volume sur une machine à chanfreiner les tubes au plasma , les opérateurs exécutent le flux de travail suivant sur la console CNC :
4. Principaux avantages des ateliers de fabrication modernes
Investir dans une machine de chanfreinage de tubes au plasma dédiée offre des avantages opérationnels immédiats :
-
Élimination du meulage secondaire : le flux de plasma à haute vitesse crée des faces biseautées nettes avec un minimum de scories, permettant aux équipes d’assemblage de s’attaquer immédiatement au soudage sans nettoyage préalable.
-
Économies importantes de matériaux et de main-d'œuvre : La combinaison de la découpe, du poinçonnage et du chanfreinage en une seule opération CNC réduit le temps de manutention des matériaux jusqu'à 70 % par rapport aux méthodes traditionnelles en plusieurs étapes.
-
Qualité de soudure constante : les angles de chanfrein automatisés éliminent les erreurs humaines, garantissant des écarts de racine uniformes et réduisant les taux de défauts de soudure lors des contrôles par ultrasons ou radiographiques.
En équipant votre installation de systèmes de chanfreinage de tuyaux Fwincnc , les fabricants bénéficient de délais d'exécution rapides, de coûts par joint réduits et d'une précision d'assemblage supérieure sur chaque projet de tuyauterie.